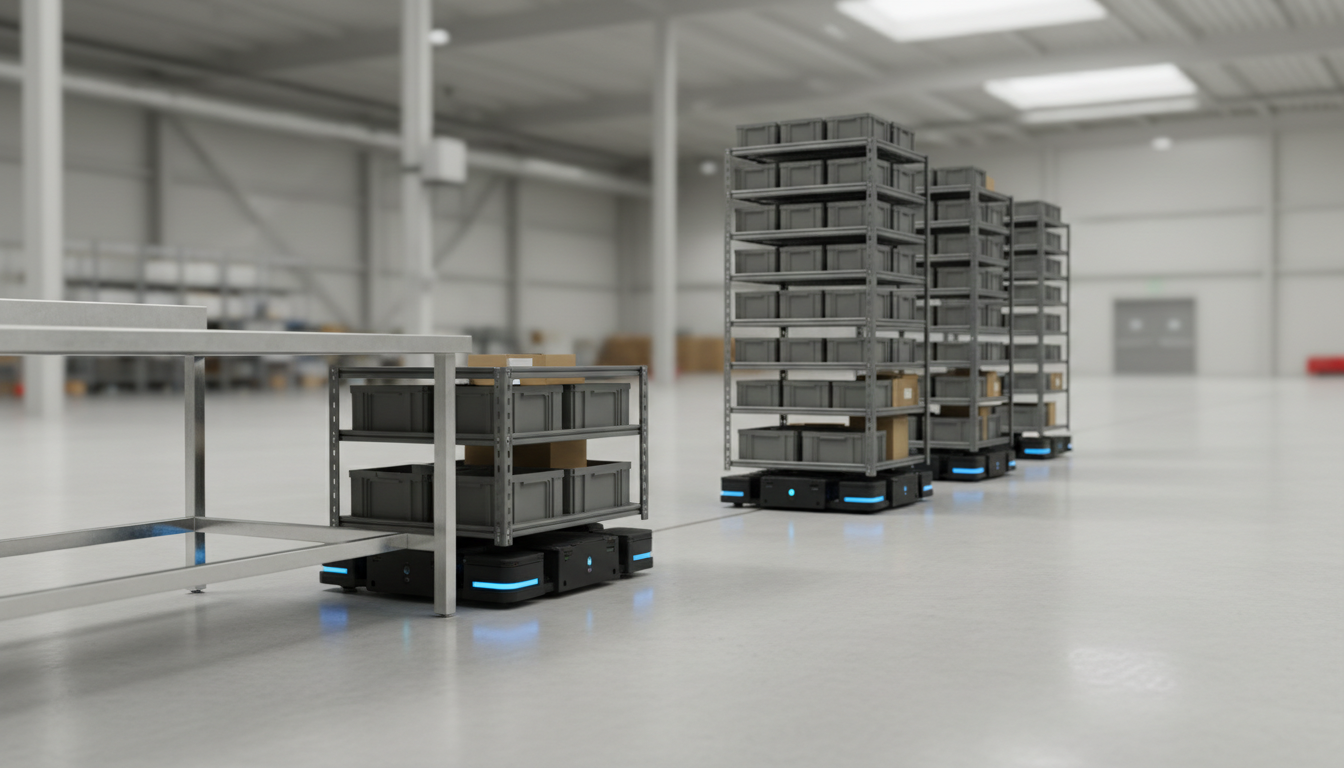
Технология товар к человеку перемещает мобильные секции хранения прямо к стационарному рабочему месту оператора. Комплектовщик больше не тратит рабочие часы на шаги вдоль рядов, собирая заказы в пределах одного поста.
Для новичка эта схема выглядит предельно наглядно: автономная тележка подъезжает под легкий стеллаж, приподнимает его и везет к человеку. Комплектовщик берет нужную позицию, подтверждает действие сканером, после чего стеллаж уезжает обратно в накопитель, а на его место тут же встает следующий. Кажется, что производительность такой станции зависит исключительно от скорости рук сотрудника и запаса хода роботов. Однако в этой цепочке есть скрытый узел, сбой в котором моментально ломает всю ритмику участка.
Разрыв между циклом робота и темпом отбора
Этот нюанс заключается в динамической разнице времени отбора: комплектовщик обрабатывает ячейку за несколько секунд, а доставка новой секции из глубины складской зоны требует заметно больше времени. Если робот привозит стеллаж, из которого нужно достать всего одну коробку скрепок, операция на посте займет четыре секунды. Следующая секция с товаром для того же заказа может находиться в пятидесяти метрах от станции. Роботу требуется время, чтобы развернуться, доехать до нужной точки, поднять многоярусную стойку и доставить ее к рабочему столу.
Если система подает стеллажи строго по одному, оператор неизбежно сталкивается с паузами. Человек берет предмет, сканирует штрихкод и замирает в ожидании следующей стойки. Десятисекундный простой кажется незначительным, но при повторении сотни раз за смену он превращается в часы потерянного рабочего времени, сводя на нет преимущества автоматизации.
Как работает промежуточная зона ожидания
Чтобы исключить простои, процесс организуют через короткую буферную очередь непосредственно перед столом отбора. Доставка грузов строится последовательно:
- Центральная система заранее рассчитывает состав заказов и отправляет команды нескольким мобильным платформам одновременно.
- Первая машина подает актуальный стеллаж в рабочую зону комплектовщика, где тот сразу начинает выемку.
- Вторая и третья платформы со следующими по списку секциями прибывают заранее и встают в короткую шеренгу ожидания в паре метров позади первой.
- Как только оператор подтверждает отбор последней позиции из текущей стойки, первая платформа отъезжает по выделенному коридору, а машина из очереди занимает ее место за две-три секунды.
Главный признак достижения цели такого буфера — непрерывная занятость рук оператора при отсутствии суеты. Человек работает в стабильном ритме: пока он опускает отобранный товар в коробку заказа, перед ним бесшумно сменяется стеллажная грань. Программный комплекс следит за тем, чтобы хвост очереди у поста никогда не пустел, даже если следующую позицию приходится везти с дальнего яруса накопителя.
Последствия ошибок в настройке очереди
Если баланс нарушен, система впадает в одну из двух крайностей. При недостаточной глубине буфера оператор регулярно ждет груз, а его выработка падает ниже показателей ручного склада с тележками. При избыточной очереди вокруг рабочего места возникает затор: платформы с тяжелыми секциями блокируют технологические проезды, мешая машинам разъезжаться на разворотах.
Теперь, наблюдая за работой роботизированного склада со стороны, вы легко отличите номинальное внедрение от грамотно отлаженного процесса. На не настроенном объекте оператор периодически смотрит на пустой подъездной путь в ожидании техники. На правильно организованном складе перед столом комплектации всегда стоит компактный строй из двух-трех готовых секций, благодаря которому механическая подача и человеческий труд сливаются в непрерывный поток.